4. 连续生产线液位均匀控制回路实现
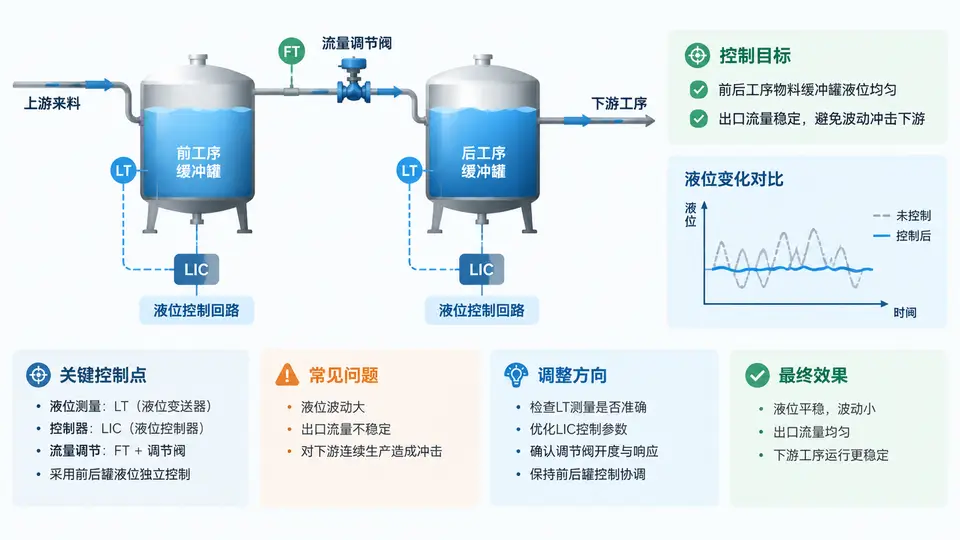
液位均匀控制的任务与对象
连续生产线中,前后工序之间通常设置缓冲罐。上游来料流量 Fin 会随前工序操作或负荷变化而波动,下游出料流量 Fout 由泵或调节阀送往下一工序。若采用普通定值液位控制,液位被严格维持在设定值附近,控制器输出会频繁大幅调整 Fout,把上游扰动直接传递给下游;若采用纯流量控制,液位又会自由漂移,可能抽空或溢罐。均匀控制的目标是:允许液位在安全区间内缓慢变化,同时让出口流量平缓变化,用缓冲罐的容量吸收上游扰动,保护下游连续生产。
均匀控制回路的实现结构
本例对象为缓冲罐 V-101,液位测量范围 0~100%,正常操作区间 40%~70%,高高限 85%、低低限 20%。入口流量 Fin 为不可控扰动,出口流量 Fout 由调节阀 FCV-101 控制。均匀控制采用液位控制器 LC-101 单回路控制出口流量,但控制器参数按“慢、宽、柔”整定,使液位与流量同时兼顾。
与普通液位定值控制的关键区别在于:
- 控制器比例度
PB取得较大(如 100%~200%),避免液位稍有偏差就大幅改变流量。 - 积分时间
Ti取得较长(如 5~15 min),使流量调整缓慢,液位允许在区间内漂移。 - 不追求液位无差,而是让液位在 40%~70% 区间内缓慢移动,出口流量变化率受限。
控制器参数整定与投运
均匀控制的整定原则是“先比例后积分,比例度大、积分时间长”。以下给出可执行的整定步骤与示例参数。
- 确认安全区间:液位正常操作区间 40%~70%,报警限 20%/85%。控制器设定值取区间中点 55%。
- 纯比例整定:先将
Ti置最大(积分作用最弱),PB从 200% 开始逐渐减小,观察液位与流量响应。当PB减小到约 150% 时,液位在扰动后能缓慢回到区间内,流量变化平缓,记录此时PB=150%。 - 加入积分:将
Ti从 15 min 逐渐减小,观察液位消除余差的速度。当Ti=8 min时,液位在 10~15 min 内缓慢收敛,流量无频繁抖动,确定Ti=8 min。 - 验证扰动响应:在上游
Fin施加 ±20% 阶跃,记录液位峰值与流量变化率。若液位超出 40%~70% 区间或流量变化率超过 5%/min,则适当增大PB或延长Ti。
投运检查要点:
- 控制器正反作用正确:液位升高时,出口阀应开大(正作用或反作用取决于阀门气开/气关)。
- 调节阀 FCV-101 在 4~20mA 信号下动作平滑,无卡涩。
- 液位变送器 LT-101 量程与控制器一致,避免量程不匹配导致比例度失真。
- 投自动前先将控制器输出置于当前阀位,实现无扰动切换。
结果判读与调整
均匀控制的效果不能只看液位是否回到设定值,而应同时观察液位波动幅度和出口流量变化率。以下为示例判读表(数据为教学示例,非实测):
| 观察项 | 合格判据 | 不合格时的调整 |
|---|---|---|
| 液位波动范围 | 40%~70% 区间内 | 增大 PB 或延长 Ti |
| 液位收敛时间 | 扰动后 15 min 内进入区间 | 适当减小 Ti |
| 出口流量变化率 | ≤ 5%/min | 增大 PB 或延长 Ti |
| 阀门动作频率 | 无高频往复 | 增大 PB,检查阀门特性 |
| 下游进料稳定性 | 下游无明显冲击 | 进一步柔化整定参数 |
经验提示:均匀控制的本质是“用液位换流量平稳”。若液位区间足够大,可进一步增大 PB 和 Ti,让流量更平稳;若液位区间较窄,则需在流量平稳性和液位安全之间折中。实际投运时建议先手动观察上游 Fin 的波动幅度和周期,再据此选择积分时间,通常 Ti 取扰动周期的 1~2 倍效果较好。