3. CMP清洗后划伤缺陷的暗场扫描检测与成因初判
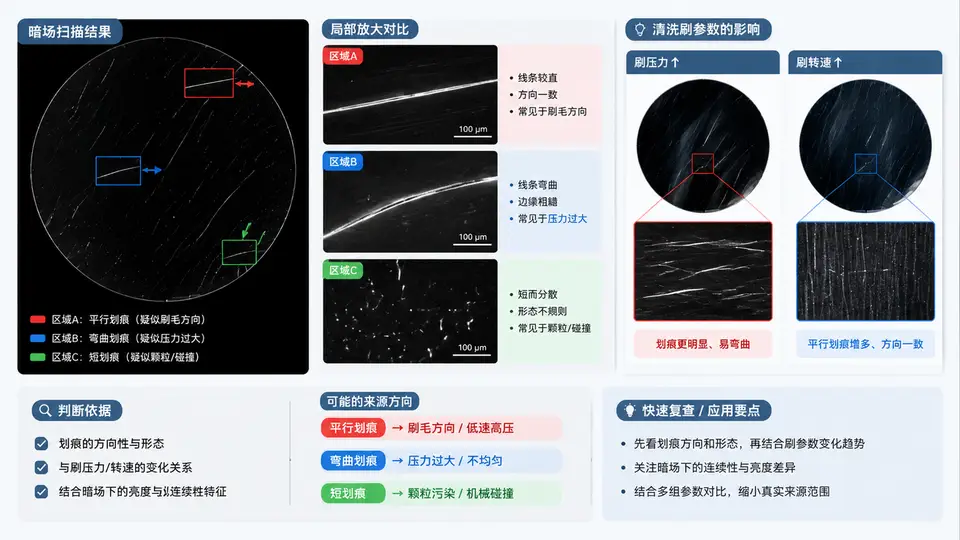
暗场扫描检测原理与信号特征
暗场扫描(Dark Field Inspection)利用斜入射激光照射晶圆表面,只有被表面形貌突变散射的光线才被收集器捕获。理想抛光表面几乎不散射光,呈现暗背景;划伤缺陷因边缘陡峭、散射截面大,在暗场图中表现为高亮线状信号。与颗粒缺陷的点状散射不同,划伤信号具有明显的方向性和长宽比特征。
检测系统核心参数包括:激光波长(常用 405 nm 或 266 nm)、入射角(通常 30°~70°)、扫描步距(决定最小可检缺陷尺寸)、增益与阈值(决定信噪比与误报率)。对于 CMP 清洗后划伤检测,推荐使用较短波长以提高对浅划伤的灵敏度,扫描步距设为 1~2 μm 以捕获微细划痕。
划伤信号识别与方向判读
暗场扫描输出的划伤信号需从三个维度判读:长度(沿扫描方向的延伸距离)、宽度(垂直于扫描方向的散射截面)、取向角(相对于晶圆缺口的方位)。CMP 清洗后划伤通常呈现以下特征:
- 同心弧划伤:取向角沿圆周连续变化,弧线曲率中心与晶圆中心重合。此类划伤多由清洗刷转速过高或刷毛末端线速度过大导致,刷毛在晶圆表面产生切向拖曳。
- 径向划伤:取向角指向晶圆中心或沿半径方向。此类划伤多由刷压力过大导致刷毛压入表面,在晶圆旋转时产生径向犁削。
- 随机取向划伤:无固定方向,长度较短。可能来源于清洗液中的硬质颗粒或刷毛脱落物在刷压作用下滚动划擦。
判读技巧:将暗场图像与晶圆缺口(Notch)对齐后,测量划伤取向角。若划伤弧线圆心与晶圆中心偏差小于 5 mm,可判定为同心弧划伤,优先排查刷转速参数;若划伤沿半径方向分布且长度超过 10 mm,优先排查刷压力参数。
清洗刷压力与转速的参数窗口
为建立划伤来源初判依据,需明确清洗刷压力与转速的工艺窗口。以下为某 300 mm CMP 清洗单元的示例参数范围(教学示例,非实测数据):
| 参数 | 低限 | 推荐值 | 高限 | 超限风险 |
|---|---|---|---|---|
| 刷压力 P | 1.0 psi | 2.0~2.5 psi | 3.5 psi | P > 3.5 psi → 径向划伤概率上升 |
| 刷转速 N | 80 rpm | 150~180 rpm | 250 rpm | N > 250 rpm → 同心弧划伤概率上升 |
| 刷下压量 | 0.5 mm | 1.0~1.5 mm | 2.0 mm | 下压量过大 → 刷毛弯曲过度,划伤加剧 |
检测操作与结果记录
执行暗场扫描检测时,按以下步骤操作并记录关键数据:
- 将 CMP 清洗后的晶圆装载至暗场扫描台,确保缺口方向与设备坐标系对齐。
- 设置扫描参数:波长 405 nm,入射角 45°,扫描步距 1.5 μm,增益 60%,阈值 0.3 V。
- 执行全片扫描,获取暗场图像。观察是否存在线状高亮信号。
- 对每个划伤信号,记录其长度 L、宽度 W、取向角 θ 以及相对于晶圆中心的距离 r。
- 根据取向角与曲率特征,按同心弧、径向、随机三类归档。
- 结合当前清洗刷压力 P 与转速 N 的设定值,对照参数窗口表进行来源初判。
注意:暗场扫描对表面粗糙度变化同样敏感。若晶圆表面存在水痕或有机残留,也可能产生散射信号。需结合接触角测量或紫外荧光检测排除非划伤信号干扰。划伤信号的特征是线状连续、边缘锐利;水痕信号通常为片状或环状,边缘模糊。
初判决策表
根据暗场扫描结果与清洗参数,按下表进行划伤来源初判:
| 暗场信号特征 | 刷压力 P | 刷转速 N | 初判来源 | 建议措施 |
|---|---|---|---|---|
| 同心弧,曲率中心≈晶圆中心 | 正常 | 偏高(>250 rpm) | 刷转速主导 | 降低 N 至 180 rpm,复检 |
| 径向线,长度 >10 mm | 偏高(>3.5 psi) | 正常 | 刷压力主导 | 降低 P 至 2.5 psi,复检 |
| 同心弧 + 径向线混合 | 偏高 | 偏高 | 压力与转速共同作用 | 同时调整 P 和 N,分步验证 |
| 随机短划伤,长度 <5 mm | 正常 | 正常 | 颗粒或刷毛脱落 | 检查清洗液过滤与刷毛状态 |
完成初判后,将划伤图像、参数记录与初判结论一并归档,作为后续工艺调整与缺陷追溯的依据。若调整参数后划伤仍复现,需进一步排查清洗刷磨损、清洗液颗粒污染或晶圆传输路径划擦等潜在来源。