3. 奥氏体不锈钢焊缝晶间腐蚀开裂分析
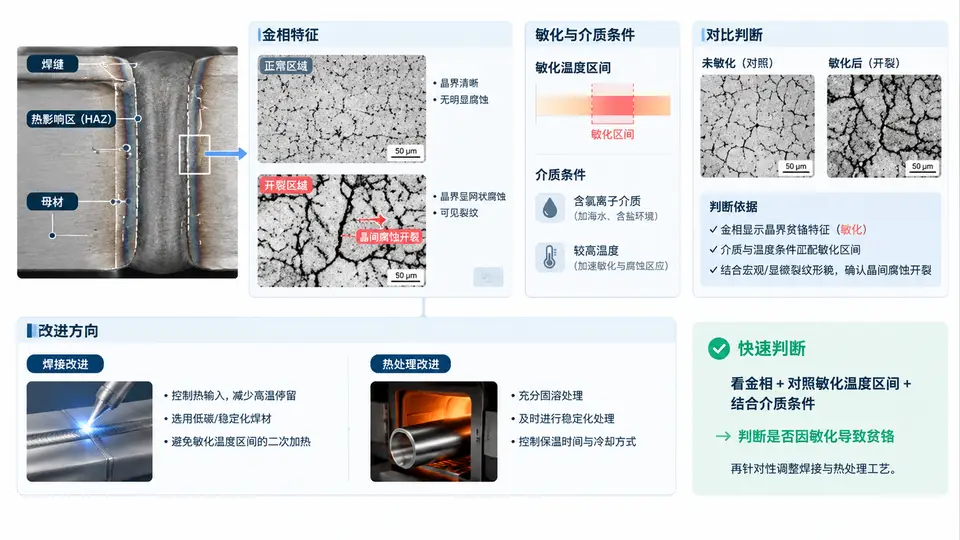
失效背景与判定思路
某石化装置304L奥氏体不锈钢工艺管线在服役约3年后,焊缝热影响区(HAZ)出现沿晶裂纹,裂纹平行于熔合线、距熔合线约0.5~2 mm,介质为含微量Cl⁻的稀硫酸溶液(pH≈3,Cl⁻≈80 mg/L),工作温度65~80℃。此类失效的典型特征是:裂纹沿奥氏体晶界扩展、HAZ出现明显"刀状"腐蚀沟槽、母材与焊缝金属本体腐蚀轻微。判定核心是区分敏化型晶间腐蚀(IGC)与应力腐蚀开裂(SCC),并确认敏化温度区间是否被经历。
关键证据链与敏化温度区间
奥氏体不锈钢在450~850℃区间停留时,晶界析出Cr₂₃C₆碳化物,碳化物形成消耗晶界附近铬,形成"贫铬区"(Cr含量可降至12%以下),在酸性介质中贫铬区优先溶解,形成沿晶腐蚀通道。焊接热循环恰好使HAZ经历该温度区间,是敏化最易发生的部位。
| 证据项 | 观察/检测结果 | 指向 |
|---|---|---|
| 裂纹位置 | 平行熔合线,位于HAZ,距熔合线0.5~2 mm | 焊接热循环致敏区 |
| 裂纹形貌 | 沿晶扩展,晶界呈网状沟槽 | 晶间腐蚀特征 |
| 金相浸蚀 | 草酸电解浸蚀后HAZ晶界呈"沟状" | 敏化(贫铬) |
| 介质条件 | pH≈3稀硫酸,Cl⁻≈80 mg/L,65~80℃ | 酸性介质促进贫铬区溶解 |
| 母材/焊缝本体 | 腐蚀轻微,无明显减薄 | 排除均匀腐蚀主导 |
| 焊接记录 | 层间温度未控制,多层多道焊,热输入偏高 | HAZ长时间处于敏化区间 |
判定结论:该失效为焊接热影响区敏化导致的晶间腐蚀开裂。敏化温度区间(450~850℃)被焊接热循环反复经历,晶界贫铬区在酸性介质中优先溶解,叠加残余应力形成沿晶开裂。
改进措施
- 焊接工艺:控制热输入≤15 kJ/cm,层间温度≤150℃,避免HAZ长时间处于450~850℃敏化区间;采用小电流、快速焊、多道少层。
- 材料选择:改用低碳级(304L/316L,C≤0.03%)或稳定化钢(321/347,含Ti/Nb),从源头抑制Cr₂₃C₆析出。
- 热处理:焊后固溶处理(1050~1100℃水淬)可消除敏化,但需考虑现场可行性;若无法固溶,应避免在敏化区间长时间保温。
- 介质控制:降低介质中Cl⁻与酸度,或添加缓蚀剂,减缓贫铬区溶解速率。
- 检测验证:按GB/T 4334进行草酸电解浸蚀试验,HAZ晶界呈"沟状"即判定敏化;必要时补充DL-EPR电化学动电位再活化法量化敏化度。
现场快速判断:若裂纹严格平行熔合线、位于HAZ、金相显示沿晶网状沟槽,且母材与焊缝本体腐蚀轻微,应优先考虑敏化型晶间腐蚀,而非均匀腐蚀或点蚀。